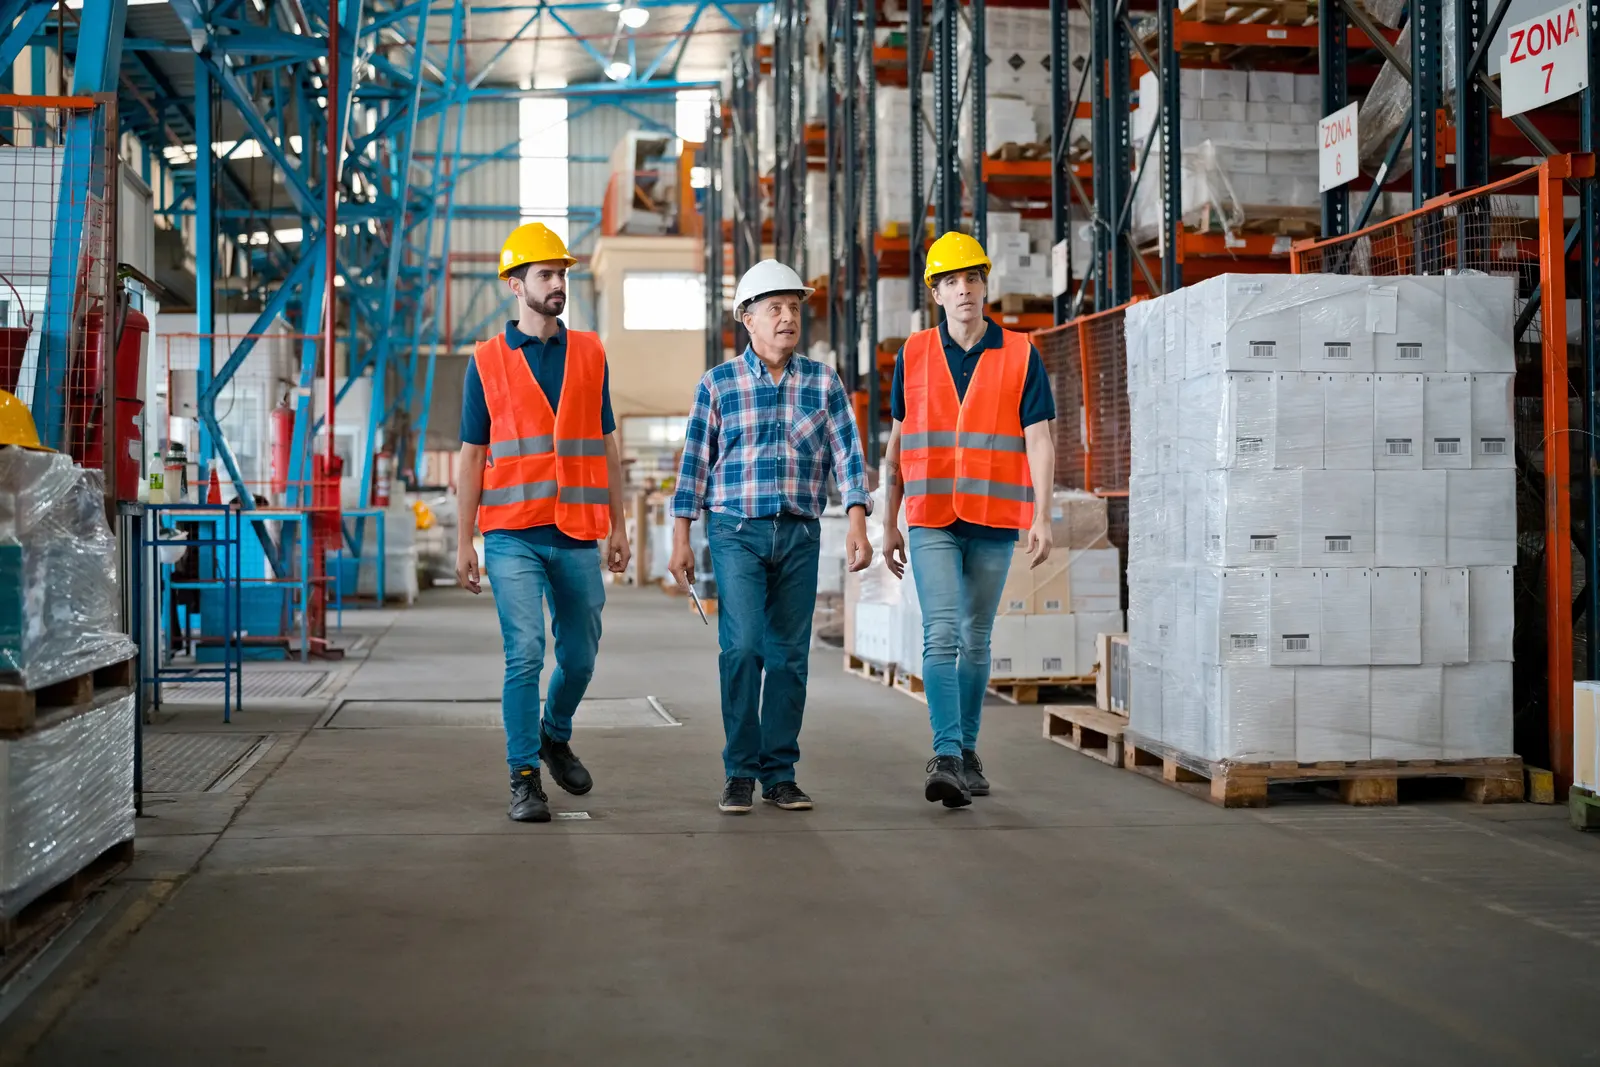
Trescientas personas entrando en diez minutos. Otras trescientas saliendo al mismo tiempo. Un camión de un proveedor esperando en el portón, dos contratistas de mantenimiento sin la documentación de la ART al día y una visita de un cliente que llegó antes de hora. Eso es un cambio de turno en una planta mediana, todos los días.
El control de acceso en una fábrica no se parece al de una oficina. El problema acá no es solo quién entra, sino a qué velocidad, con qué habilitación y adónde puede ir una vez adentro.
Por qué en una planta el acceso es un problema de operación
En una oficina, el control de acceso protege un espacio. En una fábrica protege una operación. Un molinete lento en el cambio de turno es una línea de producción que arranca tarde, y la tentación de dejar la puerta abierta para que pase la gente es exactamente lo que después aparece en la investigación de cualquier incidente.
La segunda diferencia es la cantidad de perfiles. Personal propio en varios turnos, contratistas de mantenimiento, choferes de proveedores, auditores, visitas comerciales, personal de limpieza tercerizado. Cada uno tiene horarios, zonas y requisitos distintos. Cuando entrás a hacer un diagnóstico, casi siempre encontrás que todos usan la misma tarjeta genérica o que el control de contratistas se lleva en una planilla en portería. La planilla de portería no sabe quién sigue adentro cuando suena una alarma de evacuación.
La tercera diferencia es el riesgo físico. En una planta hay zonas donde no cualquiera puede entrar: salas de tableros, áreas con químicos, zonas de máquinas en movimiento, laboratorios de control de calidad. La Ley 19.587 obliga al empleador a advertir con carteles la peligrosidad de maquinarias e instalaciones, y el Decreto 351/79 regula colores y señalización de seguridad. El cartel advierte, pero no impide, y la diferencia entre advertir e impedir es lo que resuelve un control de acceso por zonas.
Por eso conviene pensar las soluciones de control de accesos de una planta como parte del proceso productivo y de seguridad e higiene, y no como un tema de portería. La lógica es la misma que usamos para los perímetros extensos: capas, de afuera hacia adentro.
Te puede interesar también: Control de acceso por huella digital: ventajas y limitaciones reales
Cómo se diseña el acceso de una fábrica
El diseño arranca por dos preguntas: cuánta gente tiene que pasar por minuto en el pico, y qué condición tiene que cumplir cada persona para pasar. La primera define el hardware, la segunda define el software.
Turnos masivos: molinetes, credenciales y biometría sin cuellos de botella
El cálculo es simple y casi nunca se hace. Si en el cambio de turno entran trescientas personas en diez minutos, necesitás treinta pasadas por minuto. Un molinete con lectura de tarjeta resuelve bastante más que eso por carril, pero con biometría mal elegida o una lectora lenta la cuenta se da vuelta. Dimensionar carriles por el pico, no por el promedio, es la regla que evita colas y puertas trabadas abiertas.
La tecnología de identificación se elige por ambiente y por perfil. La tarjeta o el tag de proximidad son rápidos y baratos, pero se prestan. La huella tiene problemas en plantas con polvo, grasa o guantes. El reconocimiento facial funciona bien en ingresos masivos y sin contacto, siempre que la cámara esté bien ubicada y la iluminación sea estable. En la práctica, muchas plantas combinan tarjeta en el ingreso general y biometría en las zonas restringidas.
Si usás biometría, hay un punto legal que conviene tener claro. La Resolución AAIP 4/2019 define los datos biométricos y aclara que se consideran sensibles solo cuando pueden revelar datos adicionales potencialmente discriminatorios, como el origen étnico o la salud. No son sensibles por defecto, pero tampoco son un dato cualquiera: requieren informar al empleado, cuidar la finalidad y aplicar las medidas de seguridad de la Ley 25.326. Lo desarrollamos en la nota sobre reconocimiento facial en empresas.
Visitas y proveedores necesitan su propio circuito. Lo que funciona es el preregistro: quien recibe la visita la carga antes, el sistema le envía un código de un solo uso y en portería solo se valida identidad y se entrega la credencial temporal que vence sola al final del día. Para camiones, la lectura de patentes en el portón agiliza el ingreso y deja registro de cada entrada y salida. La visita no debería depender de la memoria del portero, y tampoco debería poder quedarse adentro después de hora sin que nadie se entere.
EPP, contratistas y zonas de riesgo: el acceso como control de habilitación
Acá está lo que distingue a una planta bien resuelta. El molinete no solo pregunta quién sos: pregunta si estás habilitado para entrar hoy a esa zona. Para el contratista, eso significa ART vigente, inducción de seguridad hecha y orden de trabajo abierta. Para el operario de una zona de riesgo, capacitación al día. Si la condición no se cumple, el acceso no se habilita, y no depende de que el portero se acuerde de pedir un papel.
El EPP entra en la misma lógica. La Resolución SRT 299/2011 hizo obligatorio el formulario de Constancia de Entrega de Ropa de Trabajo y Elementos de Protección Personal, con el detalle de qué se entregó, a quién y cuándo. Cuando ese registro se vincula con el perfil de acceso, se puede exigir que un operario tenga su entrega de EPP vigente para ingresar a determinadas zonas. La constancia deja de ser un papel archivado y pasa a ser una condición de acceso.
Las zonas internas cierran el esquema. Sala de tableros, depósito de químicos, laboratorio, sala de compresores: cada una con su propio lector y su lista de habilitados. Integrado con la detección de alarmas de la planta, el sistema sabe además qué hacer ante una emergencia: liberar las puertas de evacuación y mostrar quién estaba en cada sector en el momento del evento.
El otro momento crítico es la evacuación. Cuando suena la alarma general, el jefe de brigada necesita saber cuántas personas hay adentro y en qué sector, y el sistema de acceso es el único que lo sabe en tiempo real. Con lectores en los puntos de reunión, el conteo se cierra solo: el que no marcó en el punto de encuentro sigue adentro. El listado de presentes es la herramienta de rescate, y en una planta con contratistas rotando todos los días no hay otra forma confiable de armarlo.
Si querés ir más a fondo: Reconocimiento facial para control de acceso empresarial: qué funciona y qué exige la ley
Trazabilidad: el registro que sirve cuando pasa algo
El valor real de un control de acceso en planta aparece después de un incidente. Quién entró a la sala de tableros antes del corte, qué contratista estaba en la zona del accidente, cuánta gente quedó adentro cuando se evacuó. Un registro por persona, zona y hora responde esas preguntas en minutos. Una planilla de portería no las responde nunca.
También pesa en lo laboral. La reforma de 2026 incorporó, para los esquemas de compensación de horas que se pacten, la exigencia de un método fehaciente de control de las horas efectivamente trabajadas, y un registro de accesos bien integrado con el fichaje de personal es la forma más directa de cumplirlo. En instalaciones de este tipo, la diferencia entre un buen sistema y uno mediocre no está en el molinete: está en que el acceso sepa lo mismo que sabe seguridad e higiene.
Si tuviera que sugerir por dónde empezar, arrancaría por medir el cambio de turno real, con reloj en mano, y por listar todos los perfiles que entran a la planta en una semana. Con esos dos datos aparece el tamaño del problema: cuántos carriles hacen falta, qué zonas tienen que cerrarse primero y qué condiciones de habilitación conviene automatizar. Después se elige la tecnología, nunca antes, porque el molinete correcto para una planta de doscientas personas no es el de una de dos mil.
¿Querés evaluar el control de acceso de tu planta, desde el cambio de turno hasta las zonas de riesgo? Contactanos y un asesor técnico especializado te acompaña en el diagnóstico, sin compromiso.
Notas relacionadas
Monitoreo remoto de pozos con IA: qué eventos detecta
Monitoreo remoto de pozos con IA: qué eventos detecta en locaciones sin personal, cómo se conecta en zonas remotas y por dónde empezar. Mirá la guía.
Leer la nota
Control de EPP con IA: detección de casco y chaleco en planta
Control de EPP con IA en planta: cómo detectar casco y chaleco con video, qué dice la ley y qué resolver sobre privacidad antes de instalar. Mirá la guía.
Leer la nota
Detección temprana de incendios en plantas químicas y petroquímicas
Incendios en plantas químicas y petroquímicas: qué exige la norma, qué deja afuera y cómo detectar gas, llama y calor a tiempo. Mirá la guía.
Leer la nota
Drones en minería: seguridad operativa en voladuras, taludes y escombreras
Drones en minería para la seguridad operativa: control post voladura, taludes y escombreras según el Decreto 249/2007, sin exponer al personal. Mirá la guía.
Leer la nota
Detección de incendios en industria con cámaras térmicas e IA
Detección de incendios en industria con cámaras térmicas e IA: dónde suman, qué detectan antes del humo y cómo evitar falsas alarmas. Mirá la guía.
Leer la nota
Contratistas en planta: el acceso que nadie revisa hasta que pasa algo
El contratista entra con la documentación de hace tres meses y llega a zonas que nadie le habilitó. Cómo se controla el acceso de terceros en planta...
Leer la nota
Inspección con drones en plantas industriales: menos altura, menos paradas
Inspección con drones en plantas industriales: qué se revisa desde el aire, qué pide la ANAC y cómo pasar del vuelo a un informe útil. Mirá la guía.
Leer la nota
Alarmas de seguridad industrial: tipos, sensores y protocolos
Alarmas de seguridad industrial: tipos de alarma, qué sensor va en cada zona de la planta y qué protocolo necesita cada evento para servir. Mirá la guía.
Leer la nota
Gestión de flotas en Oil & Gas: cargas peligrosas y zonas remotas
Gestión de flotas en Oil & Gas: qué exige la norma para cargas peligrosas, qué cambió en la Ruta 7 de Vaca Muerta y cómo prevenir. Mirá la guía.
Leer la nota